Paraffin és kanóc kiválasztása professzionális gyártáshoz
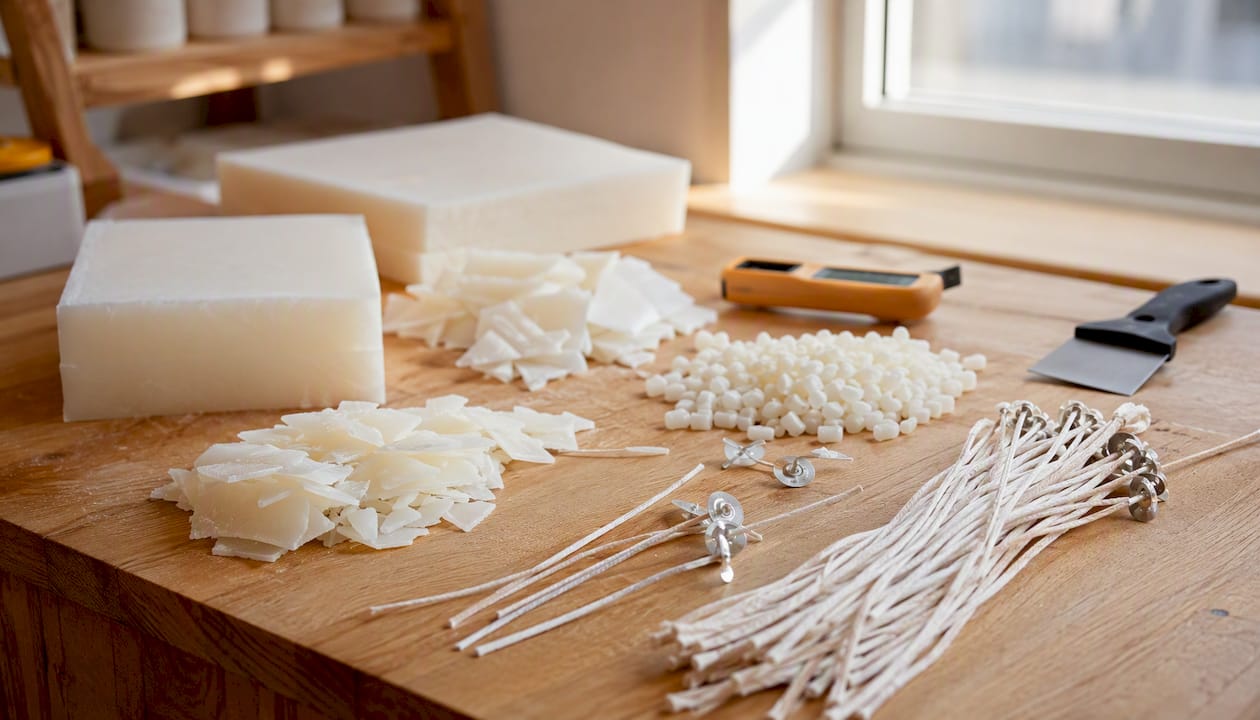
A professzionális gyártás alapértelmezett alapanyaga a paraffin. Az induló döntés egyszerű: alacsony olvadáspontú paraffin típus; mellé ECO vagy STN kanócfamília a tesztelés kiindulópontjaként, fakanóc csak szójakeverékekhez vagy prémium kiszerelésekhez. Minden receptet kötelező 3 órás, dokumentált tesztégetéssel validálni, mielőtt sorozatgyártásba kerül.
A professzionális paraffin kiválasztásánál az alacsonyabb olvadáspontú típusok azért előnyösek, mert gyorsabban olvadnak, kisebb a kristályosodási hajlamuk, és egyenletesebb olvadékmedencét képeznek. Ez ipari gyártásban kevesebb selejtet és stabilabb lángképet jelent. A kanócfamília kiválasztása ettől a paraffintípustól, a gyertya átmérőjétől és az illatanyag-töltettől függ, nem pedig fordítva.
A Gyertya Áruház 1980 óta gyárt és értékesít gyertyákat, és B2B tapasztalata alapján a leggyakoribb gyártási hiba az, hogy a gyártó a kanócot a receptúra végén, utólag választja meg. A helyes sorrend: először paraffin, majd átmérő, majd kanóc shortlist, végül dokumentált tesztelés. Ez az útmutató ezt a sorrendet követi.
- Alapanyag: alacsony olvadáspontú paraffin (57–59 °C)
- Kanóc shortlist: ECO, STN sorozat; talpas (viaszolt) pamut kanóc sorozatgyártáshoz; fakanóc prémium szójakeverékekhez
- Kötelező validáció: 3 órás tesztégetési protokoll minden új receptúrához
Fő tanulságok
A professzionális gyártásban a paraffin és kanóc kiválasztása nem egyszeri döntés, hanem dokumentált, iteratív folyamat, amelynek alapja a 3 órás tesztégetési protokoll és a rendszeres mintavétel.
| Pont |
Részletek |
| Paraffin alapértelmezett |
Alacsony olvadáspontú paraffin (57–59 °C) tégelyes gyertyákhoz; közepes/magas (62–66 °C) pillérgyertyákhoz. |
| Kanóc shortlist |
ECO és STN sorozat az induló teszteléshez; fakanóc szójakeverékekhez és prémium termékekhez. |
| 3 órás tesztprotokoll |
Lángmagasság, pool átmérő és kormozás mérése kötelező minden új receptúránál és paraffin-tételnél. |
| Illat és pigment hatása |
Magas illatkoncentráció és erős pigment csökkenti a lángteljesítményt; ez kanócméret-növelést indokolhat. |
| Gyertya Áruház B2B |
Próbaminta, kanóc-tesztcsomag és tanácsadás elérhető; megkereséshez add meg a terméktípust és a várható havi darabszámot. |
Tartalomjegyzék
## 1. Melyik paraffintípus való professzionális gyártáshoz?
A paraffin azért maradt a gyertyagyártás ipari alapanyaga, mert feldolgozhatósága, olvadáspontja és ára kiszámítható. A paraffin fizikai jellemzői — az olvadáspont általában 45 °C felett, a viszkozitás hőmérsékletfüggő — közvetlenül meghatározzák az olvadékmedence képződését és a kanóc teljesítményigényét.
Paraffin olvadásponti tartományok és gyártási hatásuk:
- alacsony olvadáspontú (tipikus tégelyes és konténergyertyákhoz ideális): gyors olvadékmedence-képzés, kisebb kristályosodási kockázat, foltmentes felszín. A profi gyártók ezt részesítik előnyben a gyorsabb felmelegedés és tisztább végeredmény miatt.
- közepes vagy magas olvadáspontú (tipikus pillér- és öntött gyertyákhoz): keményebb, jobb formaállóság, de lassabb olvadékmedence és nagyobb kanócteljesítmény-igény.
Mikrokristályos paraffin és sztearin-kiegészítések: a mikrokristályos típus rugalmasabb és ragadósabb, jellemzően pillérgyertyákhoz vagy felszíni bevonathoz adagolják. Sztearin (sztearinsav) hozzáadásával a paraffin keményebb és opálosabb lesz, ami a kanóc teljesítményét is befolyásolja: keményebb mátrix esetén a kanócnak több energiát kell leadnia az olvadékhoz.
Növényi alternatívák rövid összehasonlítása:
- Szójaparaffin: lassabb olvadékmedence, alacsonyabb hőteljesítmény-igény, de érzékenyebb az illatanyag-migrációra; más kanócméretet igényel, mint a tiszta paraffin.
- Méhparaffin: magas olvadáspont (62–65 °C), sűrű mátrix, jellemzően kisebb kanócot igényel, mint az azonos átmérőjű paraffingyertya.
A paraffin mechanikai és kémiai tulajdonságai — keménység, olvadáspont, adalékok iránti fogékonyság — meghatározzák, hogy melyik kanóctípus vált be ipari környezetben. Az öntési hőmérséklet és a hűtési sebesség szintén módosítja a végső paraffin-struktúrát: gyors hűtés kisebb kristályokat és keményebb felszínt eredményez, lassú hűtés egyenletesebb belső szerkezetet.
## 2. Milyen kanóctípusok léteznek, és melyiket mikor érdemes tesztelni?
A kanócjelölések első ránézésre kódszerűek, de a logikájuk következetes. A kanóc megválasztásakor az edény átmérője, a paraffin típusa és az illatanyag-töltet együttesen határozzák meg a helyes méretet és anyagot.
ECO sorozat: pamut fonott, papírmag nélkül, enyhe öntisztulással. Egyenletesebb lángkép, kisebb mushrooming-hajlam. Tégelyes paraffingyertyákhoz és közepes illatkoncentrációhoz jól teljesít. Az ECO jelölés után álló szám a kanóc vastagságát jelzi; nagyobb szám, nagyobb átmérőhöz.
STN sorozat: erősített pamut, kissé keményebb szerkezet. Nagyobb átmérőjű vagy magasabb olvadáspontú paraffinhoz ajánlott, ahol az ECO nem ad elegendő hőteljesítményt. Gyártásban az STN stabilan tartja a középvonalat, ami automatizált töltésnél előny.
Stabilo kanóc: speciálisan kezelt pamut, amelyet a gyártó a kanóc egyenes tartásához fejlesztett. Magas illatkoncentrációjú receptúráknál és nagyobb tégely-átmérőknél alkalmazható, ahol a kanóc hajlamos dőlni.
HPC (High Performance Cotton): sűrűbb fonású pamut, magasabb hőteljesítménnyel. Nehezebb paraffin-mátrixhoz vagy erős pigmentterheléshez tesztelendő.
HST sorozat: erősen kezelt, keményített pamut. Pillér- és öntött gyertyákhoz, ahol a kanócnak önállóan kell állnia öntés közben is.
Talpas (viaszolt) kanóc vs. méteres pamut kanóc:
- A talpas kanóc előre méretezett, rögzített fémtalppal érkezik. Sorozatgyártásban gyorsabb a behelyezés, csökkenti a pozicionálási hibát. Hátránya: magasabb egységköltség és kisebb rugalmasság a hossz tekintetében.
- A méteres pamut kanóc olcsóbb és rugalmasabb, de vágást és egyedi talpazást igényel. Nagy tételben ez plusz munkafázist jelent.
Fakanóc: ropogó hanghatást és prémium megjelenést ad, de gyártásban pontos középre helyezést és speciális rögzítőt igényel. Szójakeverékekhez és prémium illatgyertyákhoz érdemes mérlegelni; tiszta paraffinban ritkábban alkalmazott.
Profi tipp: Fakanóc esetén mindig ellenőrizd a középvonalat töltés előtt és után is. Egy milliméteres eltolódás is aszimmetrikus olvadékmedencét okoz sorozatban.
## 3. Mely tényezők határozzák meg a végső kanócválasztást a gyártósoron?
A kanóc és paraffin kiválasztása professzionális gyártáshoz nem egylépéses döntés. Az alábbi sorrend csökkenti a retest-ciklusok számát.
- Gyertya átmérőjének rögzítése: ez az egyetlen legfontosabb változó. Az átmérő meghatározza a szükséges hőteljesítményt, és a kanócgyártói méretező táblázatok is erre épülnek.
- Paraffin olvadáspontjának rögzítése: 57–59 °C-os típusnál kisebb kanóc is elegendő lehet; 62–66 °C-os típusnál eggyel nagyobb méretet érdemes kezdeni.
- Illatkoncentráció meghatározása: magasabb illatkoncentráció (általában 8–12% felett) csökkenti a láng intenzitását, mert az illatolaj módosítja a paraffin égési tulajdonságait. Ez kanócméret-növelést indokolhat.
- Pigmentterhelés felmérése: sötétebb, tömörebb pigmentek szintén csökkenthetik a lángteljesítményt. Erős pigmentezésnél eggyel nagyobb kanócot érdemes tesztelni.
- Edény anyaga és hőszigetelése: üvegedény lassabban vezeti a hőt, mint a fémtégely; ez befolyásolja az olvadékmedence szélességét és a kanóc hőterhelését.
- Környezeti hőmérséklet: hideg raktárban vagy télen gyártott tételek eltérően viselkedhetnek, mint nyáron gyártottak. Hőmérséklet-érzékeny receptúráknál ezt rögzíteni kell a tesztjegyzőkönyvben.
Profi tipp: Mindig kezdd a kanóctesztelést illat- és pigmentmentes paraffinban. Csak az alapméretezés megtalálása után vezess be illatot vagy színezéket, különben a változók összekeverednek és nem tudod, mi okozta a problémát.
A méretezési alapelv: a kanócgyártói ajánláshoz képest legalább egy mérettel kisebbet és eggyel nagyobbat is tesztelj. Ez három kanócméret párhuzamos tesztelését jelenti minden új receptúránál.
## 4. Hogyan épül fel egy reprodukálható tesztégetési protokoll?
A 3 órás tesztégetési protokoll az iparban elterjedt standard: az olvadt paraffin átmérője és a láng viselkedése alapján dönthető el a kanóc alkalmassága. Az alábbi lépések sorozatgyártásba beépíthetők.
- Mintavétel és előkészítés: minden tesztelendő kanócméretből legalább 3 próbadarabot önts azonos körülmények között (azonos paraffin-tétel, azonos öntési hőmérséklet, azonos hűtési idő).
- Öntési hőmérséklet rögzítése: a paraffin öntési hőmérsékletét tesztjegyzőkönyvben rögzítsd (jellemzően 10–15 °C-kal az olvadáspont felett).
- Hűtési idő: legalább 24 óra szobahőmérsékleten, mielőtt az első gyújtás megtörténik. Gyorsított hűtés torzítja az eredményt.
- Első gyújtás és megfigyelés: gyújtsd meg a gyertyát, és 3 óra folyamatos égés után mérj és dokumentálj.
- Mérési pontok a 3 órás teszt végén:
- Lángmagasság (mm)
- Olvadékmedence átmérője (mm) és mélysége (mm)
- Kormozás értékelése (0–3 skála: 0 = nincs, 3 = erős)
- Kanóc állapota (egyenes, hajlott, mushrooming)
- Fotódokumentáció: minden tesztdarabról készíts fotót gyújtás előtt, 1 óra után és 3 óra után.
- Pass/fail döntés: az olvadékmedence az edény belső átmérőjének legalább 80–90%-át érje el 3 óra alatt; lángmagasság 20–40 mm között; kormozás 0–1.
Adattábla-minta a tesztjegyzőkönyvhöz:
Profi tipp: Először illat- és pigmentmentes paraffinban találd meg az alapméretezést. Csak ezután iterálj illatosítással és színezéssel, és minden változtatás után futtass új 3 órás tesztet.
## 5. Milyen égési hibák fordulnak elő gyártásban, és hogyan javíthatók?
| Tünet |
Lehetséges ok |
Gyors javítás |
Mikor retesztelj |
| Alagútképződés (tunneling) |
Túl vékony kanóc, alacsony hőteljesítmény |
Növeld a kanócméretet eggyel |
Azonnal, új tesztdarabbal |
| Erős kormozás |
Túl nagy kanóc vagy magas illat/pigment töltet |
Csökkentsd a kanócméretet; vágd vissza 5 mm-re; csökkentsd az illatkoncentrációt |
Új tesztciklus után |
| Lobogó láng |
Kanóc dőlése, légáramlat, túl magas illatkoncentráció |
Ellenőrizd a kanóc középvonalát; csökkentsd az illat %-ot |
Javítás után azonnal |
| Önkioltás |
Túl kis kanóc, mély olvadékmedence elfojtja a lángot |
Növeld a kanócméretet; ellenőrizd az edény mélységét |
Új tesztdarabbal |
| Mushrooming |
Kanóc anyaga nem ég el teljesen, széngolyó képződik |
Váltj kisebb méretre vagy más kanócanyagra; vezess be visszavágási rutint (5 mm) |
Visszavágás után azonnal |
A kormozás és a mushrooming a leggyakoribb gyártási panasz. Mindkettő jellemzően kanócméret-problémára utal, de az illatkoncentráció is szerepet játszik: 10% feletti illatanyag-töltet esetén a kanóc égési sebessége lassulhat, ami szénfelhalmozódáshoz vezet.
Profi tipp: Vezess be kötelező kanócvágási rutint minden gyújtás előtt: 5 mm a standard. Ezt a gyártási utasításban is rögzítsd, és a termék csomagolásán is tüntesd fel.
## 6. Hogyan vidd át a nyertes receptet sorozatgyártásba?
A tesztelés és a sorozatgyártás között strukturált validációs folyamat szükséges. A kapkodva bevezetett receptúra visszahívási kockázatot jelent.
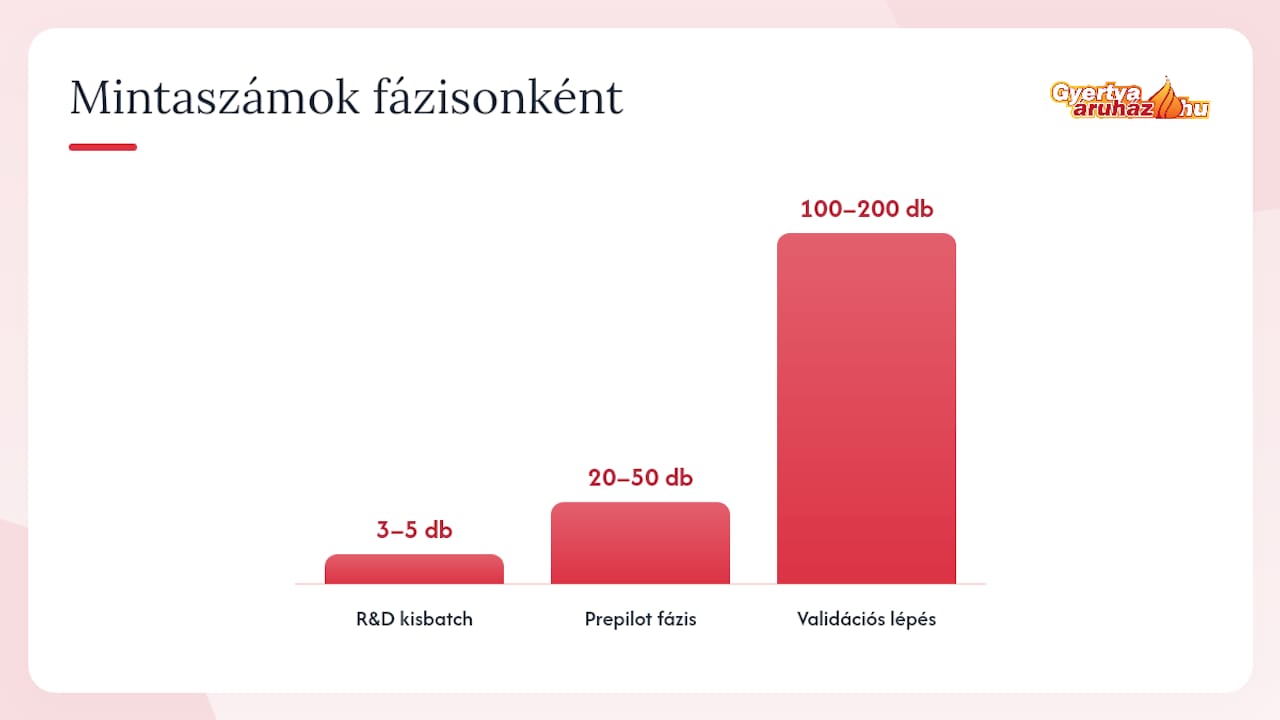
- R&D kisbatch: 3–5 próbadarab, teljes tesztprotokoll, dokumentált eredmények.
- Prepilot fázis: 20–50 darabos sorozat, napi vagy heti mintavétellel. Ebben a fázisban derülnek ki a gyártási körülmények (hőmérséklet-ingadozás, töltési sebesség, kanóc-pozicionálás) hatásai.
- Validációs lépés: meghatározott darabszámú gyertya (a gyártó kapacitásától függően, pl. 100–200 db) tesztelése pass/fail mérőszámokkal. Ha a pass rate eléri a belső küszöbértéket, a recept jóváhagyható.
- Sorozatgyártás bevezetése: a jóváhagyott receptúra, kanóctípus és paraffin-tétel azonosítója rögzítésre kerül a gyártási utasításban.
Mintavételi és QC szempontok:
- Heti véletlenszerű mintavétel a sorozatból (a gyártó határozza meg a konkrét darabszámot a kapacitás alapján).
- Minden új paraffin-tételnél kötelező retest, mert azonos jelölésű tételek között is lehetnek eltérések.
- Pass rate és újratesztelési ráta nyomon követése: ha az újratesztelési ráta emelkedik, az a paraffin-tétel vagy a kanóc-szállítmány minőségi eltérésére utalhat.
- Termékvisszahívási stratégia kidolgozásához az EU fogyasztói panaszkezelési portál hasznos háttérforrás a jogszabályi környezet megértéséhez.
A teljes tesztciklus (R&D + prepilot + validáció) jellemzően több hetet vesz igénybe. Ezt a kapacitástervezésbe érdemes beépíteni, különösen szezonális termékeknél, ahol a bevezetési határidő kötött.
Amit a sorozatgyártás megtanít: szerkesztői perspektíva
A kanóc és paraffin párosítása az a pont, ahol a legtöbb gyártó alulbecsüli az iteráció szükségességét. Egy receptúra, amely kis tételben tökéletesen működik, sorozatban meglepetéseket okozhat, ha a paraffin-tétel, a töltési hőmérséklet vagy a raktár hőmérséklete megváltozik. A tapasztalat azt mutatja, hogy a stabil gyártás titka nem az egyszer megtalált „tökéletes“ kanóc, hanem a folyamatos, dokumentált tesztelési rutin.
A leggyakoribb buktató nagy tételben: a gyártó megtalálja az alapméretezést, majd bevezeti az illatot és a pigmentet, de nem futtat új tesztciklust. Az eredmény: az első sorozat átmegy, a második már kormozik, mert az illatolaj-szállítmány sűrűsége vagy összetétele enyhén eltért. Egy rövid, 3 órás retest minden új alapanyag-szállítmánynál ezt megelőzi.
A Gyertya Áruház B2B partnerei számára elérhető konzultáció is: ha egy receptúra validálása elakad, vagy egy új paraffin-típus bevezetése kérdéseket vet fel, érdemes közvetlenül megkeresni a Gyertya Áruház csapatát. A tapasztalat és a termékismeret gyorsabb döntést tesz lehetővé, mint a próba-szerencse alapú iteráció.
A Gyertya Áruház gyártóknak: termékek, B2B támogatás és rendelési lehetőségek
A Gyertya Áruház 1980 óta szállít gyertyákat és gyártási alapanyagokat kiskereskedelmi és nagykereskedelmi partnereknek egyaránt. Gyártók számára a legfontosabb előny a stabil termékellátás és a közvetlen B2B kapcsolat: nem kell több forgalmazón keresztül beszerezni a paraffint, a kanócokat és a kiegészítőket.
A kínálat magában foglalja a különböző formájú és méretű gyertyákat, köztük gömb alakú gyertyákat, amelyek jól szemléltetik, hogyan befolyásolja a forma és az átmérő a kanócigényt. B2B partnerek számára elérhető próbaminta-igénylés, kanóc-tesztcsomagok és receptúra-validációs tanácsadás. A megkereséshez add meg a termék típusát, a várható havi darabszámot és az aktuális paraffin-tételt, hogy a csapat konkrét javaslatot tudjon adni.
Amit a Gyertya Áruház vállal: termékellátás, B2B tanácsadás és mintavétel. Amit a gyártó belső fejlesztés marad: a receptúra véglegesítése, a tesztjegyzőkönyv vezetése és a gyártási paraméterek rögzítése. A Gyertya Áruház főoldalán megtalálod a kapcsolatfelvételi lehetőségeket és a teljes termékportfóliót.
Források
Gyakran ismételt kérdések
Melyik paraffintípus a legjobb tégelyes gyertyákhoz?
Az alacsony olvadáspontú paraffin (57–59 °C) a legelterjedtebb választás tégelyes gyertyáknál, mert gyorsabb olvadékmedencét képez és kisebb a kristályosodási hajlama.
Hogyan válasszak ECO és STN kanóc között?
Az ECO sorozat közepes átmérőhöz és alacsonyabb illatkoncentrációhoz ajánlott; az STN nagyobb átmérőhöz vagy magasabb olvadáspontú paraffinhoz, ahol az ECO nem ad elegendő hőteljesítményt.
Mikor érdemes fakanócot használni?
Fakanóc szójakeverékekhez és prémium illatgyertyákhoz ajánlott, ahol a vizuális megjelenés és a ropogó hanghatás értéket ad. Tiszta paraffinban ritkábban alkalmazott, és gyártásban pontos középre helyezést igényel.
Miért kell minden új paraffin-tételnél retesztelni?
Azonos jelölésű paraffin-tételek között is lehetnek eltérések a keménységben és az olvadáspontban, amelyek megváltoztatják a kanóc teljesítményét. Egy rövid 3 órás retest megelőzi a sorozatgyártási hibákat.
Hogyan csökkenti az illatanyag a kanóc teljesítményét?
Az illatolaj módosítja a paraffin égési tulajdonságait: magasabb koncentráció (jellemzően 8–12% felett) lassíthatja a láng intenzitását, ami alagútképződéshez vagy önkioltáshoz vezethet, és kanócméret-növelést tehet szükségessé.
Ajánlott